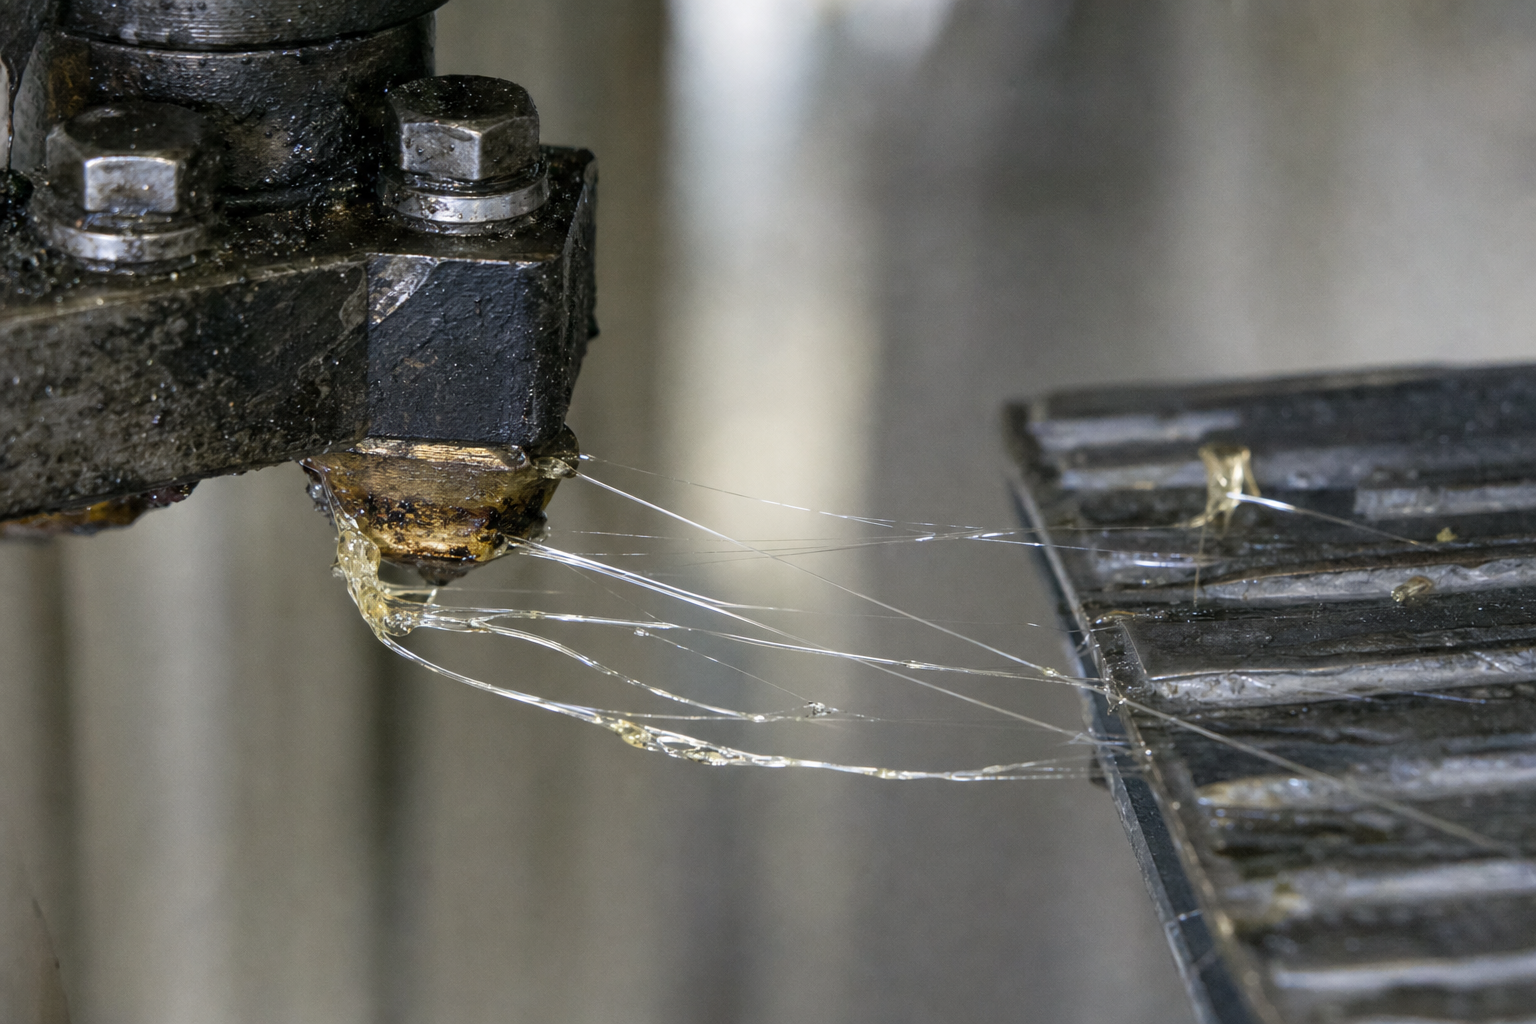
Hotmelt con hilos (stringing): causas, ajustes de línea y cómo validarlo en planta
16 sept 2026
En packaging, cuando el hotmelt “hace hilos”, el problema no suele ser solo limpieza. Suele ser una señal de que la aplicación está fuera de su ventana de estabilidad. El resultado típico es conocido por producción y mantenimiento: suciedad en boquillas, aplicación irregular, microparadas y variación de consumo para…
En packaging, cuando el hotmelt “hace hilos”, el problema no suele ser solo limpieza. Suele ser una señal de que la aplicación está fuera de su ventana de estabilidad. El resultado típico es conocido por producción y mantenimiento: suciedad en boquillas, aplicación irregular, microparadas y variación de consumo para “compensar”.
> El stringing es un síntoma de proceso. Si se corrige sin medir, lo normal es que vuelva.
¿Qué significa que un hotmelt haga hilos?
El stringing es la formación de filamentos cuando el adhesivo se separa del sustrato, cuando el sistema corta el cordón o el punto de aplicación. Puede aparecer desde el arranque o crecer con el paso de las horas.
Cuando esto ocurre, conviene evitar el reflejo de “subir o bajar temperatura” como única respuesta. La decisión útil es identificar qué variable está empujando la aplicación fuera del rango estable.
Causas típicas en planta y qué mirar primero
Hay tres focos que suelen explicar la mayor parte de los casos:
Parámetros de aplicación: patrón, gramaje, sincronización y compresión.
Condición del sistema: boquillas, filtros, acumulaciones y rutina de purga.
Estabilidad térmica: consigna, temperatura real y tiempo del adhesivo fundido.
Matriz de diagnóstico rápido: stringing en hotmelt
Señal observable | Causa probable | Qué comprobar | Qué ajuste conviene validar primero |
|---|---|---|---|
Hilos desde el arranque | Corte de aplicación inestable, boquilla sucia o patrón mal definido | Patrón y punto de corte, estado de boquilla | Revisar limpieza y sincronización del patrón |
Hilos aumentan tras horas de producción | Deriva térmica o adhesivo demasiado tiempo fundido | Consigna vs temperatura real, horas fundido | Verificar temperatura real y revisar operación en turnos largos |
Hilos aparecen al subir la velocidad | Ventana de proceso estrecha, ajuste sensible al ritmo | Comparación por velocidad y formato | Ajustar patrón y gramaje con validación por tiradas |
Hilos con suciedad alrededor del cabezal | Acumulación y corte irregular | Residuos, filtración, frecuencia de limpieza | Revisar filtración, boquilla y rutina preventiva |
¿Qué medir para no confundir “mejora” con “parche”?
Hay dos errores frecuentes: eliminar hilos a costa de subir gramaje, o estabilizar una hora y perder control al cambiar de formato.
Estas métricas ayudan a decidir con criterio:
Métrica | Cómo se recoge | Qué te dice |
|---|---|---|
Consumo real (g/caja o g/unidad) | Muestreo por intervalos durante el turno | Si hay estabilidad o compensaciones |
Microparadas y limpieza | Registro de incidencias y tiempo | Coste real del problema |
Repetibilidad del cierre | Estándar interno de calidad por turno | Si el proceso “aguanta” variabilidad |
Validación en planta: ¿cómo reducir ensayo y error?
Una validación operativa suele funcionar mejor si se evita cambiar diferentes variables a la vez:
definir qué se considera incidencia de stringing,
registrar parámetros y temperatura real,
aplicar un ajuste por iteración,
comparar resultados con métricas acordadas.
Datos mínimos para una evaluación técnica rápida
Si quieres que el diagnóstico sea directo y sin iteraciones, estos datos aceleran el análisis:
Dato | Por qué importa |
|---|---|
Sustrato (reciclado, barniz, barrera) | Afecta a humectación y anclaje |
Equipo y tipo de boquilla/módulo | Determina corte y patrón |
Velocidad media y picos | Define ventana real de proceso |
Temperaturas de consigna y horas fundido | Impacta en estabilidad y degradación |
Rutina de limpieza y puntos de acumulación | Identifica el foco del problema |
Si el stringing es recurrente, suele merecer un enfoque de estabilidad de proceso, no de ajuste puntual. Un diagnóstico en planta con prueba controlada permite resolverlo con indicadores comparables.
¿Quieres eliminar el stringing sin aumentar consumo ni entrar en ensayo y error?
Si en tu línea el hotmelt está generando hilos, la forma más rápida de recuperar estabilidad es tratarlo como un problema de proceso medible. En NOXUN trabajamos con un enfoque directo: revisión técnica en planta, ajuste controlado de variables y validación con indicadores comparables para confirmar si la mejora se sostiene entre turnos y cambios de formato.
Solicitar visita técnica a planta
Para preparar la visita y acelerar el diagnóstico, envíanos estos datos: sustrato, equipo de aplicación y boquilla, velocidad media y picos, temperaturas de consigna, horas de adhesivo fundido por turno y frecuencia de limpieza. Con esa información podemos plantear una prueba acotada con métricas de consumo, microparadas y calidad de cierre.
Contenido relacionado
Sigue explorando este tema
NOXUN · Packaging
Cómo comprar adhesivos hotmelt en España: guía B2B para elegir proveedor y reducir el coste por unidad
Comprar adhesivos hotmelt en España es una decisión técnica con impacto directo en la continuidad de la línea. El adhesivo puede representar una parte pequeña del coste de una caja, una etiqueta o una encuadernación, pero influye en el Overall Equipment Effectiveness (OEE), en las mermas, en las paradas por limpieza y…
6 ago 2026

NOXUN · Sostenibilidad
Hotmelt bio-based en packaging: cómo medir el porcentaje renovable y validarlo en planta
Los adhesivos hotmelt sostenibles bio-based sustituyen materias primas fósiles por renovables sin renunciar al rendimiento en línea. Explicamos qué significa realmente bio-based, qué exige la normativa europea de envases y cómo distinguir un compromiso medible del greenwashing.
11 jun 2026
NOXUN · Innovación
EVA vs metaloceno: cómo elegir el adhesivo hotmelt para tu línea de packaging
Elegir entre un adhesivo hotmelt EVA y uno de metaloceno es una de las decisiones técnicas más frecuentes en packaging. Ambas tecnologías pueden cerrar cajas, formar estuches y pegar bandejas con eficacia. La diferencia aparece cuando el sustrato cambia, la línea acelera o el adhesivo pasa muchas horas fundido en el…
6 ago 2026

NOXUN · packaging
Nuevos retos del packaging (2026): materiales reciclables, velocidad de línea y adhesión estable
Nuevos materiales, nuevas necesidades, nuevos hábitos de consumo y nuevas exigencias normativas.
18 mar 2026